

Novinky z odvetvia
 Domov / Správy / Novinky z odvetvia / Typy tvaroviek HDPE rúr: Kompletný sprievodca pripojeniami, dimenzovaním a výberom
Typy tvaroviek HDPE rúr: Kompletný sprievodca pripojeniami, dimenzovaním a výberom
 2026.09.28
 Novinky z odvetvia
Krátka odpoveď: Potrubné tvarovky HDPE sa delia podľa spôsobu pripojenia a podľa funkcie. Spôsob pripojenia zahŕňa zváranie na tupo, elektrofúziu, hrdlové zváranie, závitové, kompresné a prírubové typy. Funkčná kategória zahŕňa kolená, T-kusy, redukcie, koncovky, príruby a adaptéry. Pochopenie oboch rozmerov na úrovni továrne je to, čo oddeľuje hladkú inštaláciu od prerábky na mieste.
Keď stojíme v sklade s paletami tvaroviek z HDPE, výzvou nie je, či sú diely dobré – ide o to, či tím prispôsobil správny typ tvarovky správnej rúre, tlakovej triede a stavu na stavenisku. Ako výrobca, ktorý vyrába HDPE potrubné komponenty od roku 2002, sme videli rovnaký zmätok na projektoch po celom svete: elektrofúzne spojky sediace vedľa tupých tavných reduktorov, závitové adaptéry zmiešané s kompresnými spojmi a nikto si nie je istý, ktorý z nich patrí do vodovodného potrubia.
Táto príručka vysvetľuje rôzne typy potrubných tvaroviek z HDPE z pohľadu výrobcu – na čo je každý typ v skutočnosti vyrobený, kde funguje najlepšie, aké tolerancie sú dôležité a ako sa vyhnúť drahým nesúladom. Toto je praktická klasifikácia, nielen zoznam mien.
Čo sú HDPE potrubné tvarovky a prečo je klasifikačný systém dôležitý
Potrubné tvarovky z polyetylénu s vysokou hustotou (HDPE) sú vstrekované alebo vyrobené komponenty, ktoré spájajú, ukončujú, znižujú, odvádzajú alebo riadia tok v polyetylénovom potrubí. Na rozdiel od kovových tvaroviek sú tvarovky HDPE navrhnuté tak, aby sa pripojili k samotnej rúre - často roztavením dvoch povrchov dohromady - čo znamená, že tvarovka sa stane súčasťou súvislej steny rúry bez úniku.
Klasifikácia potrubných tvaroviek z HDPE nie je akademická. Inštalatéri, nákupné tímy a projektoví inžinieri potrebujú spoľahlivý mentálny model na zodpovedanie troch otázok:
- Ako bude tvarovka spojená s potrubím?
- Akú hydraulickú alebo smerovú funkciu plní armatúra?
- Aké tlakové a rozmerové normy platia pre systém?
Správne položte prvú otázku a inštalačný tím bude vedieť, ktorý stroj alebo nástroj má priniesť. Urobte druhú pravú a rozloženie potrubia funguje tak, ako bolo navrhnuté. Urobte tretiu pravdu a systém nezlyhá pri zvare alebo závitovom spoji. Zvyšok tejto príručky sa riadi touto logikou.
Šesť spôsobov pripojenia: Prvý rozmer typov HDPE tvaroviek
Najdôležitejším spôsobom klasifikácie potrubných tvaroviek z HDPE je spôsob ich pripojenia k potrubiu. HDPE sa necementuje rozpúšťadlom ako PVC a zvyčajne sa nerobí závitom pre tlakové potrubie (hoci závitové tvarovky z HDPE existujú pre nízkotlakové a prechodové aplikácie). Namiesto toho sa HDPE spolieha na šesť praktických rodín pripojení.
1. Fittings Butt Fusion
Tupé tavenie je najpoužívanejšou metódou spájania pre HDPE rúry nad 63 mm. Konce rúrok a koncovky tvaroviek sú upnuté v zváracom stroji, naplocho sa ohrievajú na vyhrievacej doske pri teplote približne 200 – 210 °C a potom sa kontrolovanou silou zlisujú. Výsledkom je monolitický spoj — tvarovka a rúrka sa stanú jedným súvislým kusom polyetylénu.
Naša séria tupých spojok pokrýva kolená, T-kusy, redukcie, rovnomenné a redukčné spojky, koncovky a prírubové adaptéry v priemeroch od DN63 do DN1200. Sú to ťahúne komunálnych vodovodov, odpadových vôd, plynu a priemyselných liniek.
Typické silné stránky
Žiadne elastomérne tesnenia; chemicky odolný spoj; dlhodobá pevnosť v ťahu; vhodné pre zakopané a nadzemné potrubia.
Obmedzenia
Vyžaduje stroj na zváranie zadku a vyškolených operátorov; nepraktické pre veľmi malé priemery (pod DN20); ťažké v zákopoch s úzkym pracovným priestorom.
2. Elektrofúzne tvarovky
Elektrofúzne tvarovky majú v objímke alebo sedle zapustený kovový odporový drôt. Tvarovka sa upne na koniec rúry, špeciálna zváracia skrinka pošle prúd cez drôt a polyetylén sa roztaví a roztaví. Elektrofúzia je uprednostňovaná metóda na opravu, pre obmedzené priestory a pre priemery, kde je nosenie veľkého zariadenia na zváranie na tupo nepraktické.
Naša elektrofúzna séria zahŕňa spojky, T-kusy, 45° a 90° kolená, redukcie, prírubové adaptéry, závitové sedlá a koncovky od DN20 do DN315. Elektrofúzia je tiež najbezpečnejšia metóda, keď je potrubie už zakopané a musí sa pridať nová odbočka alebo opravná spojka.
3. Socket Fusion Fittings
Hrdlové zváranie sa bežne používa pre HDPE rúry s malým priemerom (zvyčajne DN16–DN110). Vonkajší povrch hrdla rúry a vnútorný povrch hrdla sa zahrievajú pomocou nástroja na zváranie hrdla, potom sa pritlačia k sebe a pridržia sa, kým nevychladne. Je rýchly, vyžaduje jednoduché vybavenie a je veľmi spoľahlivý v čistých podmienkach.
Naša séria nástrčných spojok zahŕňa spojky, kolená, T-kusy, spojky a adaptéry pre HDPE rúrky s malým priemerom, často používané v systémoch stlačeného vzduchu, dávkovacích linkách na úpravu vody a potrubí akvakultúry.
Ktorú metódu tepelnej fúzie by ste si mali vybrať?
Vyberte si fúziu zadku, keď:
- Priemer potrubia je nad DN63
- Dlhé priame behy vyžadujú maximálnu pevnosť kĺbov
- Na kĺb môže byť umiestnený fúzny stroj
- Trieda tlaku je PN10 alebo vyššia
Elektrofúziu vyberte, keď:
- Pracovný priestor je príliš úzky pre stroj na zváranie na tupo
- Potrubie je už namontované napr. opravárenské práce
- Potrebné sú prípojky odbočiek alebo sedlové kovania
- Vyžaduje sa automatizovaná kontrola kvality zvárania
Vyberte fúziu zásuvky, keď:
- DN16–DN110 potrubie malého priemeru
- Rýchla manuálna inštalácia bez ťažkej techniky
- Dielenská výroba alebo obmedzené výkopové práce
- Nízkonákladové pripojenie pre nekritické služby
4. Závitové tvarovky z HDPE
Závitové tvarovky z HDPE sa používajú tam, kde sa polyetylénové vedenie musí pripojiť ku kovovému, mosadznému alebo PVC závitovému komponentu – napríklad k posúvaču, vodomeru alebo výtlaku čerpadla. Existujú celoHDPE závitové tvarovky a závitové tvarovky s kovovou vložkou. HDPE závity nie sú také pevné ako kovové závity na jeden záber, takže tieto tvarovky sú zvyčajne dimenzované na nižší pracovný tlak ako tavený spoj.
Séria závitových fitingov z HDPE spoločnosti zahŕňa samčie a samičie adaptéry, kolená, T-kusy, spojky a spojky. Samostatná séria tvaroviek s tupým závitom kombinuje zatavenú objímku alebo hrdlový koniec so závitovým koncom, čo dáva inštalatérom to najlepšie z oboch svetov: spoj z taveného polyetylénu na strane potrubia a závitový prechod na strane zariadenia.
Dobré vedieť: Pri spájaní závitových tvaroviek z HDPE na kov vždy použite pásku na utesnenie závitov alebo vhodnú zmes na závity. HDPE tvarovku príliš neuťahujte – koreň závitu môže prasknúť a toto zlyhanie nemusí byť viditeľné, kým nebude vedenie natlakované.
5. Kompresné armatúry
Kompresné armatúry uchytia vonkajšiu stranu HDPE rúrky pomocou O-krúžku a prítlačnej matice, nie je potrebné žiadne teplo. Sú praktickou voľbou pre dočasné pripojenia, pre polypotrubie vo vidieckych vodovodoch, pre kvapkovú závlahu a pre situácie, keď na mieste nie je povolený otvorený plameň alebo zváračka.
Náš sortiment PE/PP kompresných fitingov zahŕňa spojky, kolená, T-kusy, koncovky a prechodové adaptéry v metrických a palcových veľkostiach. Pretože sa tesnenie spolieha skôr na O-krúžok a upínací krúžok než na tavené rozhranie, kompresné spojky sa dajú ľahko odstrániť a znovu použiť – čo je užitočná vlastnosť pri údržbe a sezónnych inštaláciách.
6. Prírubové adaptéry a prírubové spoje
Prírubové adaptéry sú na tupo alebo elektricky natavené na HDPE potrubie, potom sa používa voľná podporná príruba (zvyčajne oceľ alebo tvárna liatina) na priskrutkovanie zostavy k ventilu, čerpadlu alebo inej prírube. Prírubové spoje sú dôležité, keď sa komponenty musia demontovať kvôli údržbe, keď sa HDPE potrubie pripája k nadzemnému zariadeniu, alebo keď sa HDPE vedenie musí napojiť na existujúcu prírubovú sieť.
Prírubový spoj je vo svojej podstate menej pevný v ťahu ako tavený spoj, ale jednoduchosť demontáže často prevažuje nad problémami v čerpacích staniciach a ventilových rozvodoch.
| Typ pripojenia | Typický rozsah veľkostí | Potrebné vybavenie | Pevnosť spoja | Najlepšia aplikácia |
|---|---|---|---|---|
| Fúzia zadku | DN63–DN1200 | Fúzia zadku machine | Najvyšší, monolitický | Mestská voda, plyn, priemysel |
| Elektrofúzia | DN20–DN315 | Elektrofúzia welding box | Vysoký, monolitický | Opravy, tesné priestory, konáre |
| Fúzia zásuvky | DN16–DN110 | Fúzia zásuvky heater | Vysoký, monolitický | Malorážne potrubie, dielňa |
| Závitové | DN20–DN110 | Kľúč, tesnenie závitu | Stredný, tlak obmedzený | Prechod na kovové ventily/čerpadlá |
| Kompresia | DN20–DN160 | Kľúč, rezací nástroj | Stredné, závislé od tesnenia | Zavlažovanie, dočasné alebo opakovane použiteľné spoje |
| Prírubové | DN50–DN600 | Skrutky, tesnenie, momentový kľúč | Vysoká kompresia, skrutkované | Ventily, čerpadlá, odnímateľné spoje |
Štandardné tvarové geometrie: Druhá dimenzia
Po nastavení spôsobu pripojenia je druhým rozmerom typov HDPE potrubných tvaroviek geometria - tvar a hydraulická funkcia. Každé HDPE potrubie používa predvídateľný súbor geometrií tvaroviek a pochopenie ich pomenovania zabraňuje chybám pri objednávaní.
Lakte — zmena smeru
Lakte odvádzajú tok pod definovaným uhlom. Štandardné uhly sú 90°, 45° a 22,5°. Kolená s dlhým polomerom sú preferované pre aplikácie s vysokým prietokom alebo suspenziou, pretože znižujú stratu tlaku a opotrebovanie. Továrensky vyrábané HDPE kolená sú dostupné vo forme rovnakého priemeru a v redukovanej forme, napríklad od DN160 do DN110.
Odpaliská — deliaci alebo kombinovaný tok
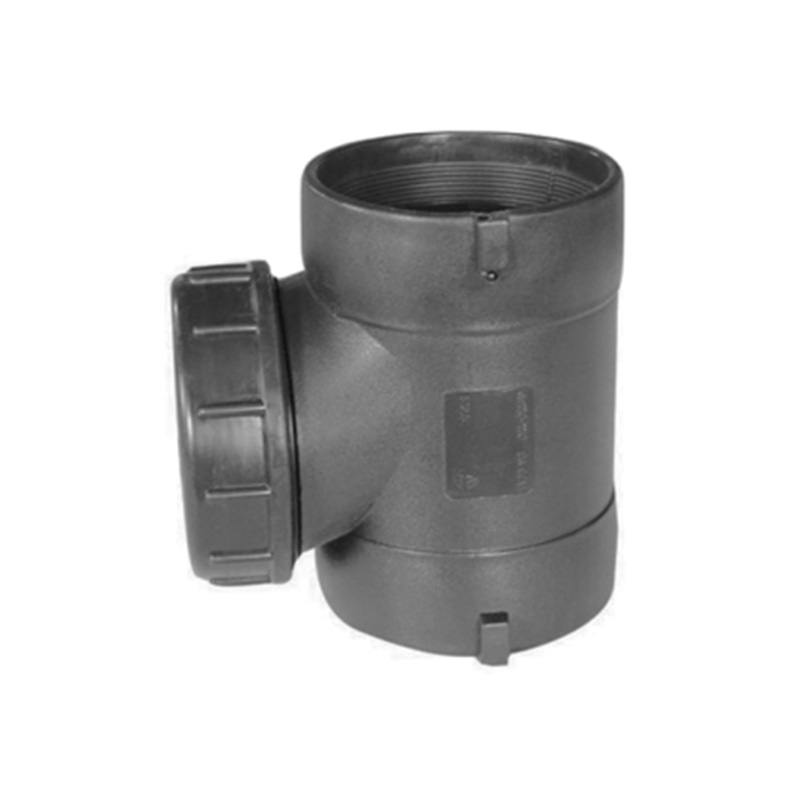
T-kusy majú dva vývody v jednej osi a jeden kolmý bočný vývod. Existujú ako rovnaké T-kusy (všetky tri konce majú rovnaký priemer) a redukčné T-kusy (odbočka alebo dráha má menší priemer). V novších potrubných systémoch PE100 sa často uprednostňujú vstrekované T-kusy pred výrobou T-kusov z narezaných rúrových a sedlových tvaroviek, pretože lisovaná časť má predvídateľnejšie rozloženie napätia.
Reduktory — Prechod priemeru
Redukcie spájajú jeden priemer potrubia s menším. Môžu byť sústredné – osi dvoch priemerov sú zarovnané – alebo excentrické – vonkajšie plochy sú zarovnané. Excentrické reduktory sú bežné v sacích potrubiach čerpadla, aby sa zabránilo vzduchovým bublinám. Reduktor môže byť vstrekovaný ako jeden kus alebo vyrobený z väčšej rúrky, ale lisované reduktory sú odľahčené a spoľahlivejšie v tlakovej prevádzke.
End Caps — ukončenie systému
Koncové uzávery uzatvárajú koniec HDPE linky. Sú k dispozícii pre každý spôsob pripojenia – zváranie na tupo, elektrofúzie, závitové spoje a kompresie. Koncový uzáver musí byť dimenzovaný pre rovnakú tlakovú triedu ako potrubie a pri väčších priemeroch môže byť potrebné podoprieť koncový uzáver. Pri dočasných prácach na potrubí je užitočná závitová alebo kompresná koncovka, pretože ju možno znovu otvoriť.
Prírubové adaptéry — Pripojenie k prírubovým komponentom
Ako bolo opísané vyššie, prírubové adaptéry sú pritavené k HDPE rúre a poskytujú ploché čelo pre voľnú podpornú prírubu. Na ich geometrii záleží pri zarovnaní príruby: ak sú dve strany príruby viac ako niekoľko milimetrov od seba rovnobežné, napätie skrutiek sa koncentruje a tesnenie sa môže vytlačiť.
Odbory — Rýchle odpojenie
Spojky HDPE umožňujú odpojenie dvoch častí potrubia bez prerezania potrubia. Sú široko používané pred filtrami, čerpadlami a prietokomermi. V podzemných potrubiach sa spojom zvyčajne vyhýbame, pretože elastomérne tesnenie môže mať kratšiu životnosť ako tavený spoj.
Adaptéry a prechodové armatúry
Adaptéry spájajú HDPE potrubie s inými materiálmi – PVC, oceľou, meďou alebo tvárnou liatinou – alebo s rôznymi typmi koncoviek, ako sú vnútorné závity, vonkajšie závity alebo príruba. Keď musí potrubie prechádzať z HDPE do PVC, použite radšej vhodnú prechodovú armatúru ako bežný závitový adaptér; to zabraňuje nesúladu medzi tepelnou rozťažnosťou polyetylénu a tuhosťou PVC.
| Typ kovania | Funkcia | Typické veľkosti (DN) | Spoločné sektory |
|---|---|---|---|
| 90° koleno | Zmena smeru | 20–1200 | Voda, kanalizácia, plyn, priemysel |
| 45° koleno | Jemná zmena smeru | 20–1200 | Zakopané potrubia, káblové kanály |
| Rovnaké tričko | Rozvetvený tok | 20–630 | Rozvod vody, závlaha |
| Zmenšujúce tričko | Rozvetvený tok to smaller line | 25×20–630×315 | Vodovodné siete |
| Koncentrický reduktor | Zníženie priemeru | 25×20–630×315 | Čerpacie stanice |
| Excentrický reduktor | Zníženie priemeru, avoid air pockets | 25×20–630×315 | Sacie potrubie čerpadla |
| Koncový uzáver | Ukončenie linky | 20–1200 | Konce priepustu, budúce rozšírenia |
| Prírubový adaptér | Skrutkové spojenie | 50 – 600 | Ventily, čerpadlá, nadzemné zariadenie |
| Adaptér samec/samica | Závitové transition | 20–110 | Merače, mosadzné ventily, kohútiky |
| únie | Odnímateľný spoj | 20–110 | Filtre, čerpadlá, miesta údržby |
Ventily ako armatúry?
Ventily sú technicky zariadenia na reguláciu prietoku, ale v akomkoľvek HDPE potrubnom systéme sa objednávajú spolu s armatúrami a inštalujú sa medzi dva spoje armatúr. Uzatváracie ventily, klapky a guľové ventily sa vyrábajú s HDPE alebo prírubovými koncami na integráciu priamo do polyetylénových potrubí. Do nášho sortimentu zaraďujeme ventily, pretože kupujúci projektu by mal mať možnosť získať kompletný balík spojov – potrubie, armatúry a ventily – od jedného výrobného partnera.
Ako si vybrať správnu tvarovku HDPE potrubia: Rámec výberu
Teraz, keď sú obe dimenzie klasifikácie jasné, výber sa stáva päťstupňovým procesom. Tieto kroky sú rovnaké ako tie, ktoré uplatňuje náš technický tím, keď zákazník pošle požiadavku so špecifikáciou potrubia, ale bez zoznamu tvaroviek.
Krok 1: Definujte triedu tlaku
Tlaková trieda potrubia a tvaroviek je vyjadrená buď ako PN (menovitý tlak v baroch) alebo prostredníctvom pomeru SDR – vonkajší priemer potrubia vydelený hrúbkou steny. Nižšia SDR znamená hrubšiu stenu. Napríklad potrubie SDR11 má dostatočne hrubú stenu pre PN16; SDR17 zodpovedá približne PN10. Tvarovka musí mať rovnakú triedu SDR ako potrubie. Použitie nižšej SDR (hrubšej) armatúry na vyššej SDR (tenšej) rúre môže vytvoriť koncentráciu napätia na prechode.
Obrázok 1 – Bežné korelácie HDPE SDR/PN
Nižšia SDR = hrubšia stena = vyšší tlak. Vždy objednávajte tvarovky z rovnakej série SDR ako potrubie.
Krok 2: Prispôsobte rozmerový štandard
HDPE rúrka sa vyrába v metrických (ISO 4427 / EN 12201) a palcových alebo železných veľkostiach rúr (IPS). Metrická rúra DN110 má vonkajší priemer 110 mm; rúrka IPS 4" má vonkajší priemer 114,3 mm. Tieto dve veľkosti nie sú zameniteľné. Tvarovka určená pre potrubie s priemerom 110 mm nebude správne tesniť ani sa nezataví na rúre s priemerom 114,3 mm. Pred objednaním tvarovky si vždy overte vonkajší priemer rúry.
| Nominálna metrická veľkosť | Metrický vonkajší priemer (mm) | Veľkosť IPS | IPS OD (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Krok 3: Vyberte spôsob pripojenia podľa podmienok lokality
Opýtajte sa tri otázky. Po prvé, môže fúzny stroj fyzicky dosiahnuť kĺb? Ak nie, použite elektrofúziu alebo mechanickú kompresiu. Po druhé, bude potrebné spoj v budúcnosti demontovať? Ak áno, sú potrebné prírubové alebo kompresné spojenia. Po tretie, aký je maximálny prechodový tlak vrátane vodného rázu? Tavené spoje sú jediným typom, ktorý dosahuje plný menovitý tlak potrubia, zatiaľ čo závitové tvarovky z HDPE majú zvyčajne nižší limit tlaku.
Krok 4: Zvážte tekutinu a prostredie
HDPE je odolný voči veľmi širokému spektru chemikálií, ale niektoré kvapaliny – silné oxidačné kyseliny, určité uhľovodíky a chlórované rozpúšťadlá – môžu spôsobiť praskanie v polyetyléne, najmä pri zvýšených teplotách. Skontrolujte chemickú kompatibilitu a prevádzkovú teplotu. Materiál PE100 rozširuje prípustný rozsah tlaku v porovnaní s PE80. Pri teplotách nad 30 °C sa musí menovitý tlak znížiť; nad 60 °C sa polyetylénové potrubné systémy posúvajú do špecializovaného režimu, akým je PE-RT II, ktorý je určený pre vysokoteplotné aplikácie.
Krok 5: Nakupujte od jediného zodpovedného dodávateľa
Ak sa v projekte používajú rúry od jedného výrobcu a tvarovky od iného výrobcu, záručné nároky sú zložité a je možný nesúlad rozmerov. Výrobca, ktorý vyrába rúry aj tvarovky a môže potvrdiť, že obe sú vyrobené z kompatibilného PE materiálu s konzistentným indexom toku taveniny, odstraňuje významné riziko projektu.
Kvalita inštalácie: Sedem bežných chýb, ktorým sa treba vyhnúť
Dobre vyrobená armatúra stále zlyhá, ak sa ignorujú pravidlá inštalácie. Nasledujú najčastejšie chyby, ktoré náš tím technickej podpory zaznamenal pri stovkách projektov.
- Neschopnosť vyčistiť povrch spoja. Nečistoty, vlhkosť a mastnota na hrdle potrubia znečisťujú taveninu. Štandardnou požiadavkou je čistý, suchý povrch; utrite handričkou, ktorá nepúšťa vlákna a nepoužívajte rozpúšťadlá, pokiaľ to nepredpisuje dodávateľ armatúry.
- Ignorovanie času a teploty ohrevu. Nedostatočne zahriate aj prehriate spoje vyzerajú podobne, kým nie sú pod tlakom. Použite kalibrovaný cyklus zváracieho stroja a zaznamenajte parametre pre sledovateľnosť.
- Pohyb spoja počas fázy chladenia. Polyetylén pomaly kryštalizuje. Presunutie, zatlačenie alebo zaťaženie spoja pred stanoveným časom ochladzovania vytvára vnútorné napätie, ktoré môže po rokoch viesť k tvárnemu porušeniu.
- Použitie nesprávnej veľkosti zásuvky alebo hrdla. 110 mm elektrofúzna armatúra sa nikdy nesmie natlačiť na potrubie s priemerom 114,3 mm. Aj malý nesúlad 0,5 mm môže vytvoriť dutiny v zóne fúzie.
- Preťahovacie závitové HDPE fitingy. Praktické pravidlo: jedna ruka na kľúči, nie dve. Kovové závity deformujú závity HDPE zlomkom krútiaceho momentu, ktorý by vydržala kovová tvarovka.
- Nepodporuje vertikálne dráhy. HDPE pri nepretržitom zaťažení tečie. Vertikálne potrubia z HDPE s ťažkými ventilmi potrebujú vhodné kotvy a podpery, aby sa zabránilo ťahovému namáhaniu armatúr.
- Preskočenie tlakovej skúšky pred zásypom. Pred zakrytím výkopu otestujte zostavenú linku pri 1,5-násobku pracovného tlaku. Spoj, ktorý pri tomto tlaku uniká, by aj tak zlyhal a jeho oprava pri otvorenom priekope stojí oveľa menej.
Pohľad z továrne: Tvarovky a rúry testujeme na vlastnej výrobnej linke, ale finálny spoj robí inštalatér. Preto ku každej zásielke prikladáme prehľadné listy parametrov zvárania a vyzývame zákazníkov, aby si pred začatím projektu vyžiadali bezplatné školenie na inštaláciu.
Aplikácie v reálnom svete podľa odvetvia
Výber typov potrubných tvaroviek z HDPE závisí vo veľkej miere od odvetvia konečného použitia. Každý sektor uprednostňuje inú kombináciu spôsobu pripojenia a geometrie montáže.
Mestský vodovod
Dominuje tupá fúzia a elektrofúzia. Trieda tlaku PN10–PN16, SDR17 alebo SDR11. Kolená, T-kusy a redukcie sú základnou geometriou. Na čerpacích staniciach a ventilových komorách sa objavujú prírubové spojenia.
Poľnohospodárstvo a zavlažovanie
Svorné spojky a závitové spojky sú bežné pre vedenia s malým priemerom do DN63. Elektrofúzia sa používa pre sieť hlavného vedenia. Praktickou požiadavkou sú armatúry, ktoré dokážu tolerovať vystavenie UV žiareniu a občasné nárazy poľnohospodárskych strojov.
Morská akvakultúra
Polyetylén je štandardnou voľbou pre systémy morských klietok a prívodné potrubia morskej vody, pretože slaná voda má malý vplyv na PE. Špeciálne podperné držiaky rúr a rámové spojky, ktoré vyrábame pre konštrukcie plávajúcich klietok, vyžadujú tvarovky navrhnuté pre cyklické vlnové zaťaženie. Na zostavenie rámov rúr sa používa hrdlová fúzia a tupá fúzia.
Budovanie odvodňovacích a dažďových systémov
Sifónové drenážne armatúry, ktoré sú našou špecializovanou produktovou radou, sa spoliehajú na presne dimenzované redukcie, presadenia a tlakotesné spoje. HDPE tvarovky v zariadeniach budov sa často zvárajú tavením alebo elektrofúziou, pretože tieto metódy umožňujú inštaláciu v blízkosti existujúcich konštrukcií bez práce za tepla.
Priemyselné spracovanie
Chemické a banské potrubia vyžadujú najvyššiu kvalitu materiálu: typickou základňou je PE100 s SDR11. Tupé spojenie je takmer povinné, pretože vytvára najhladší vnútorný otvor a najvyššiu pevnosť spoja, čím sa minimalizuje strata tlaku a riziko úniku.
Rozvod plynu
Plynové vedenia vyžadujú čiernu rúru PE80 alebo PE100 so žltými pruhmi alebo úplne žltú rúru. Elektrofúzne tvarovky sú široko používané, pretože parametre procesu zvárania sa ľahko zaznamenávajú a certifikujú. Vysledovateľnosť každej armatúry – dátumu, šarže, stroja a ID zvárača – je súčasťou regulačného rámca v mnohých krajinách.
Kontrolný zoznam výrobcu pre objednávanie HDPE potrubných armatúr
Keď pošlete dopyt do továrne, najlepšia odpoveď pochádza z jasnej špecifikácie. Pomocou tohto kontrolného zoznamu sa uistite, že nič nie je nejednoznačné.
- Trieda materiálu potrubia: PE80 alebo PE100?
- Vonkajší priemer štandard: metrické ISO alebo IPS v palcoch?
- SDR / tlakové hodnotenie: napr. SDR11 PN16, SDR17 PN10
- Typ pripojenia: zváranie na tupo, elektrofúzie, hrdlové zváranie, závitové, lisovacie alebo prírubové
- Geometria: kolenové stupne, rovnaké alebo zmenšené T-kus, sústredné alebo excentrické reduktory, koncovka, spojka, adaptér
- Množstvo na položku: s jasným rozdelením veľkosti
- Farba: čierna, čierna s modrými pruhmi, modrá, oranžová alebo žltá
- certifikácia: ISO 9001, ISO 14001, protokoly o skúške výrobkov a certifikáty šarží
- Balenie a značenie: kartón, paleta, vytlačené označenia na každej armatúre
Ako výrobca s viac ako dvoma desaťročiami skúseností s extrúziou a vstrekovaním neodporúčame hľadať len najlacnejšiu cenovú ponuku. Konzistencia rozmerov – tolerancia vonkajšieho priemeru rúry aj hrdla tvarovky – určuje, či sa spoj správne spojí počas celej výrobnej série, nielen na jednej vzorke z vrchu palety.
Často kladené otázky
Aké sú rôzne typy tvaroviek HDPE?
Potrubné tvarovky z HDPE sú zoskupené dvoma spôsobmi. Spôsobom pripojenia: zváranie na tupo, elektrofúzie, hrdlové zváranie, závitové, lisovacie a prírubové. Podľa geometrie: kolená, T-kusy, redukcie, koncovky, prírubové adaptéry, spojky a adaptéry. Každý typ spĺňa špecifické podmienky inštalácie a požiadavky na tlak.
Ako zistím, ktorý spôsob pripojenia tvarovky HDPE použiť?
Prispôsobte metódu pracovnému prostrediu a spoločným požiadavkám. Pre dlhé zakopané potrubia použite fúziu na tupo. V tesných zákopoch alebo pri opravách použite elektrofúziu. Pre priemyselné linky s malým priemerom je spojenie zásuviek rýchle a spoľahlivé. Použite závitové fitingy na prechod na kovové zariadenia, kompresné fitingy, kde sa musia spoje demontovať, a prírubové adaptéry na ventiloch a čerpadlách.
Môžu byť tvarovky HDPE pripojené k PVC alebo kovovým rúram?
Áno, ale len cez prechodové kovania. Závitové adaptéry, prírubové adaptéry a kompresné fitingy predstavujú bezpečný spôsob spájania HDPE s PVC, oceľou alebo tvárnou liatinou. HDPE na PVC nelepte ani nezvárajte rozpúšťadlom; materiály a správanie pri vytvrdzovaní sú nekompatibilné.
Aký je rozdiel medzi armatúrami SDR11 a SDR17?
Armatúry SDR11 majú hrubšiu stenu a sú dimenzované na vyšší tlak – normálne PN16. Armatúry SDR17 sú dimenzované na približne PN10. Obidve sú vyrobené z rovnakého materiálu HDPE, ale trieda SDR musí vždy zodpovedať triede potrubia na tej istej linke, pretože nesúlad mení rozloženie napätia v tavnom spoji.
Sú elektrotvarovky pevnejšie ako spojky na tupo?
Obidve metódy, ak sa vykonávajú správne, vytvárajú spoj, ktorý je aspoň taký pevný ako samotná rúra. Rozdiel je praktický, nie v sile. Tupé tavenie je najekonomickejšie pre priame vedenia rúr s veľkým priemerom; elektrofúzia je praktickejšia, keď zvárate vetvu alebo opravu, kde nie je možné umiestniť stroj na zváranie na tupo.
Ako dlho vydržia tvarovky HDPE rúr?
Životnosť potrubných tvaroviek z HDPE sa vo všeobecnosti uvádza 50 rokov alebo viac, ak systém pracuje v rámci svojho menovitého tlaku a teploty. Materiál tvarovky, kvalita tavného spoja a prevádzkové napätie spolu určujú skutočnú životnosť. Neobmedzené závitové tvarovky majú v porovnaní s tým kratšiu očakávanú životnosť a najlepšie sa používajú na prístupové body alebo miesta údržby.
Môže sa závitová tvarovka z HDPE použiť na vysokotlakovom vodovodnom potrubí?
Závitové tvarovky z HDPE majú nižší tlak ako tavené spoje. Najlepšie sa používajú na prechodové spojenia na ventiloch a meradlách, kde je prevádzkový tlak nižší ako menovitý tlak udávaný výrobcom armatúry. Pre vysokotlakové rozvody použite namiesto závitového pripojenia prírubový adaptér a prírubový ventil.
Kde začať s novým projektom HDPE potrubia
Správnym prístupom k potrubným tvarovkám z HDPE nie je zapamätať si katalóg, ale pochopiť podmienky inštalácie, menovitý tlak a požiadavky na spoje pre každé miesto. Začnite stanovením špecifikácie potrubia – trieda materiálu, trieda SDR a vonkajší priemer. Potom prejdite na typ pripojenia, potom na geometriu a vytvorte kusovník po riadkoch.
Pre inžinierov a odborníkov v oblasti nákupu, ktorí uprednostňujú priamu spoluprácu s továrňou a nie obchodnou spoločnosťou, je výhodou konzistentnosť: rovnaký materiál vďaka jedinej šarži suroviny, kontrolovaný proces vstrekovania, jasný štandard vstupnej kontroly a jediný popredajný technický kontakt.
Či už ide o vidiecku vodnú sieť využívajúcu kompresné armatúry naprieč tisíckami pripojení na farmu, mestské potrubie DN800 s tupými tavnými redukciami alebo akvakultúrnu inštaláciu na mori vyžadujúcu rámy a konzoly bez korózie, klasifikačný systém v tejto príručke zostáva rovnaký. Správne zaraďte kategórie, definujte hraničné podmienky a prirodzene nasleduje výber produktov.



BUĎTE V KONTAKTE
O nás
Zhejiang Fengfeng Pipe Industry Co., Ltd. využíva efektívne jednozávitovkové vstrekovanie formovacie stroje pre vysoké produktivitu a nízku spotrebu energie.
Odkaz na produkty
Kontaktovať
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

č. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Čína
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
