

Novinky z odvetvia
 Domov / Správy / Novinky z odvetvia / Môžete použiť PVC armatúry s HDPE rúrou? Kompletný sprievodca kompatibilitou
Môžete použiť PVC armatúry s HDPE rúrou? Kompletný sprievodca kompatibilitou
 2026.10.05
 Novinky z odvetvia
Manažér obstarávania v komunálnom vodárenskom projekte hľadí na harmonogram dodávok: hlavné potrubie dorazilo ako HDPE PE100, ale zoznam schválených tvaroviek na tabuľke uvádza PVC-U hrdlové tvarovky s rozpúšťadlovým cementom. Je to známa scéna v dodávateľských dvoroch v Ázii, na Strednom východe, v Afrike a dokonca aj v častiach Severnej Ameriky. Otázka je vždy rovnaká: môžete použiť PVC tvarovky s HDPE rúrou?
Priama odpoveď je nie. Tvarovky z PVC nemôžete spájať s HDPE rúrkou pomocou cementu s rozpúšťadlom a nemali by ste sa pokúšať vynútiť zápalku zahrievaním, závitovaním alebo upínaním štandardných PVC objímok na HDPE rúrku. Tieto dva materiály nie sú v spoji zameniteľné. Toto však nie je koniec príbehu. Existujú navrhnuté prechodové metódy, ktoré vám umožňujú bezpečne pripojiť HDPE potrubie k systému PVC, a existujú správne tvarovky vyrobené špeciálne pre HDPE. Tento článok presne vysvetľuje, prečo skratka zlyhá, čo sa v skutočnosti deje v teréne a ktoré spôsoby pripojenia prejdú tlakovou skúškou a prežijú prevádzkové podmienky.
Krátka odpoveď: Prečo sa tvarovky z PVC a HDPE rúry nemiešajú
Tvarovky z PVC sa vyrábajú na uloženie rúr z PVC. Spoj sa opiera o rozpúšťadlový cement, ktorý chemicky zmäkčuje a spája PVC povrchy do jedného homogénneho materiálu. HDPE je odlišný polymér s nepolárnym, nízkoenergetickým povrchom. Rozpúšťadlový cement sa nemôže rozpustiť alebo sa s ním spojiť spôsobom, ktorý vytvorí štrukturálny spoj. Keď nanesiete PVC základný náter a cement na HDPE rúrku a zatlačíte ju do PVC objímky, zostava môže byť niekoľko hodín tesná, ale nemá skutočnú pevnosť zvaru. Akonáhle rozpúšťadlo zhasne a potrubie sa začne uvoľňovať, spoj sa stane v najlepšom prípade mechanickým presahom a v najhoršom prípade netesným separačným bodom.
Existuje aj geometrický nesúlad. Rúry z HDPE a PVC s rovnakou menovitou veľkosťou sa v mnohých prípadoch vyrábajú podľa noriem vonkajšieho priemeru. Objímka z PVC určená pre vonkajší priemer PVC rúry neuchytí vonkajší priemer HDPE rúry s rovnakým rušením. Medzera môže byť príliš veľká alebo príliš malá v závislosti od menovitého tlaku a normy, ktorú každý výrobok dodržiava. To samo osebe spôsobuje, že spojenie je nespoľahlivé ešte predtým, než vôbec zvážite tepelný pohyb.
Technický záver je jednoduchý: použite tvarovky z HDPE pre potrubie HDPE, použite tvarovky z PVC pre potrubie z PVC a použite uznávanú prechodovú tvarovku len tam, kde sa musia dva systémy stretnúť.
Pochopenie materiálov: PVC a HDPE v skratke
Predtým, ako sa pustíme do mechaniky spojov, pomôže nám zopakovať si, čo každý materiál vlastne je. PVC aj HDPE sú termoplasty, ale patria do rôznych rodín s rôznymi molekulárnymi štruktúrami, fyzikálnym správaním a požiadavkami na spájanie.
PVC: Pevné, amorfne štruktúrované a kompatibilné s rozpúšťadlami
PVC je skratka pre polyvinylchlorid. Vo svojej nemodifikovanej forme je to tuhý, amorfný polymér s relatívne vysokou teplotou skleného prechodu. Rúrové PVC-U je zvyčajne zmiešané so stabilizátormi, mazivami a modifikátormi nárazu. Jeho charakteristickým znakom z pohľadu inštalatéra je, že dobre reaguje na rozpúšťadlový cement. Cement rozpúšťa povrchovú vrstvu, čo umožňuje, aby sa polymérne reťazce z oboch častí prelínali a vytvorili trvalú väzbu, keď sa rozpúšťadlo odparuje. PVC má tiež dobrú tuhosť a odolnosť proti tečeniu pri miernych teplotách, vďaka čomu je ideálny pre zakopané gravitačné vedenia, vodovodné potrubia a elektrické vedenia. PVC je však citlivé na vrub, krehké pri náraze pri nízkych teplotách a náchylné na degradáciu ultrafialovým žiarením, pokiaľ nie je správne formulované alebo natreté.
HDPE: pevný, polokryštalický a zváraný tavením
HDPE alebo polyetylén s vysokou hustotou je semikryštalický termoplast s jednoduchou molekulárnou kostrou zloženou z uhlíka a vodíka. Kryštalickosť mu dodáva húževnatosť, odolnosť proti únave a schopnosť deformovať sa bez praskania. Kľúčovým rozdielom od PVC je jeho vysoký koeficient tepelnej rozťažnosti a schopnosť zvárať teplom. Keď sa dva HDPE povrchy zahrejú nad bod topenia a zlisujú sa k sebe, polymérne reťazce z každej strany sa zapletú, aby vytvorili zvar, ktorý je rovnako pevný alebo silnejší ako základný materiál. To je dôvod, prečo je celá filozofia spájania HDPE postavená na fúzii, nie na adhézii.
| Nehnuteľnosť | PVC-U potrubie | HDPE potrubie |
|---|---|---|
| Štruktúra materiálu | Amorfné / ľahko objednané | Semi-kryštalický |
| Primárna metóda spájania | Rozpúšťadlový cement, tesnenie, závitovanie | Fúzia na tupo, elektrofúzia, mechanická |
| Koeficient tepelnej rozťažnosti | Typicky 5–8 × 10⁻⁵ na °C | Typicky 1,5–2,2 × 10⁻⁴ na °C |
| Povrchová energia | Vyššie, šetrné k rozpúšťadlám | Nízke, nepolárne, ťažko lepiteľné |
| Typické hodnoty tlaku | PN6 až PN25 pre rady PVC-O/PVC-M | PE80 až PE100, SDR 11 až SDR 41 |
| Správanie pri náraze | Môže prasknúť, najmä pri nízkej teplote | Tvárny, absorbuje energiu nárazu |
| Zložitosť opráv v teréne | Jednoduché s nástrčnými armatúrami a cementom | Vyžaduje fúzne zariadenie alebo mechanické svorky |
Z tohto porovnania vyplýva, že tieto dva materiály boli navrhnuté na základe rôznych filozofií spojenia. Jedným z nich je systém na báze lepidla optimalizovaný pre pevné rozmery; druhý je systém založený na fúzii optimalizovaný pre zvárané spoje a tepelný pohyb. Pokúšať sa lepiť semikryštalický polymér s rozpúšťadlom, ktoré funguje na amorfnom PVC, je ako pokúšať sa zvárať hliník spájkou určenou na meď. Chémia nespolupracuje.
Technické dôvody nekompatibility
Skúsení inžinieri už možno tušia, že problém sa netýka len lepidla. Kombinácia niekoľkých fyzikálnych a mechanických faktorov spôsobuje zlyhanie spojení PVC-na-HDPE. Pozrime sa podrobne na každý z nich, pretože každý faktor sa v teréne stáva samostatným rizikom.
Rozpúšťadlový cement nemá žiadnu chemickú kotvu na HDPE
Rozpúšťací cement pre PVC zvyčajne obsahuje tetrahydrofurán, cyklohexanón alebo podobné ketónové rozpúšťadlá spolu s rozpustenou PVC živicou. Tieto rozpúšťadlá agresívne napádajú povrch PVC, zmäkčujú ho a umožňujú polymérnym reťazcom migrovať cez rozhranie. HDPE je odolný voči týmto rozpúšťadlám. Tetrahydrofurán a cyklohexanón môžu spôsobiť mierne napučiavanie polyetylénu pri zvýšených teplotách, ale nerozpúšťajú ho pri izbovej teplote spôsobom, ktorý vytvára spojenie. Cement jednoducho sedí na povrchu HDPE, vyschne a vytvorí slabú kôru. Porucha adhézie nastáva na rozhraní s veľmi malou aplikovanou silou.
Nesúlad tepelnej rozťažnosti
Koeficient lineárnej tepelnej rozťažnosti pre HDPE je zhruba dvojnásobný v porovnaní s PVC. 6-metrová HDPE rúrka vystavená teplotnému kolísaniu o 20 °C sa roztiahne alebo zmrští o 12–25 mm, zatiaľ čo PVC rúrka rovnakej dĺžky sa posunie približne o 6–10 mm. Ak je HDPE rúrka prilepená rozpúšťadlom do tuhého PVC hrdla, diferenciálny pohyb vytvára šmykové napätie na rozhraní spoja. Počas horúceho dňa sa HDPE rúrka pokúša expandovať a tlačí na nepodporovaný koniec hrdla. Počas chladnej noci sa stiahne a odtiahne od ústia zásuvky. Počas opakovaných cyklov napätie prevyšuje slabú adhéznu väzbu a spoj začne presakovať alebo sa úplne oddeľovať.
Rozmerové štandardy sa nezhodujú
Rozmery rúr nie sú univerzálne pre rôzne materiály. HDPE potrubie sa často vyrába podľa ISO 4427 alebo EN 12201 pomocou systému založeného na vonkajšom priemere. PVC potrubie môže spĺňať normy ISO 1452, EN 1452, ASTM D1785 alebo iné národné normy. V mnohých menovitých veľkostiach má HDPE rúrka mierne odlišný vonkajší priemer ako PVC rúrka rovnakej nominálnej veľkosti a tlakovej triedy. Aj keď priemery vyzerajú voľným okom podobne, tolerančné pásmo je iné. Objímka z PVC, ktorá sa hodí na rúrku z PVC s tesnou medzerou pri zváraní rozpúšťadla, môže byť na rúrke HDPE buď príliš voľná, čím sa vytvorí spoj bez pevnosti, alebo príliš tesná, čo znemožňuje montáž bez použitia sily – čo predstavuje riziko prasknutia hrdla.
Hodnotenie tlaku a dlhodobá sila
Aj keby sa vám podarilo tieto dva zlepiť, dlhodobá tlaková kapacita spoja by nebola známa. Základ hydrostatického návrhu pre spoje s rozpúšťadlom z PVC je založený na tom, že oblasť spoja je aspoň taká pevná ako stena potrubia. Lepený spoj HDPE-PVC nemá overenú oblasť spoja, nemá údajový list výrobcu ani certifikáciu treťou stranou. Vo vedení tlakovej vody môže dôjsť k poruche o týždne alebo mesiace neskôr, pretože pomalá relaxácia HDPE znižuje počiatočné rušenie. Výsledkom je riziko prasknutia, nielen odkvapkávania.
Chemická kompatibilita v prevádzke
Dôležitá je aj prepravovaná tekutina. HDPE je špecifikovaný pre mnoho chemikálií kvôli svojej odolnosti voči kyselinám, zásadám a rozpúšťadlám. PVC má odlišný profil chemickej odolnosti. Ak systém nesie kvapalinu, ktorá napáda PVC, ale nie HDPE, prítomnosť PVC tvarovky vytvára slabé miesto v inak kompatibilnom potrubí. Unáhlený adaptér používajúci PVC by mohol zmeniť zdravé HDPE chemické vedenie na bezpečnostné riziko.
| Režim zlyhania | Pravdepodobne časová os | Výsledok |
|---|---|---|
| Porucha väzby rozpúšťadla | Hodiny až dni po tlakovej skúške | Únik na rozhraní |
| Tepelný výsuv | Po prvom teplotnom výkyve | Armatúra sa oddeľuje od konca rúry |
| Praskanie zásuvky | Počas montáže alebo krátko po nej | Viditeľná prasklina, okamžitý únik |
| Pomalá plazivá relaxácia | Týždne až mesiace | Postupné uvoľňovanie, plačový kĺb |
| Dlhodobá tlaková únava | Mesiace pod cyklickým zaťažením | Výfuk v blízkosti armatúry |
Čo sa stane, ak vynútite pripojenie
Stojí za to pozrieť sa na správanie v reálnom svete, pretože zlyhanie nie je vždy okamžité. Najbežnejším pokusom je vyčistiť koniec HDPE rúrky, naniesť PVC základný náter a cement a vtlačiť ho do PVC objímky. Hneď po zložení je spoj pevný. Rozpúšťadlo sa odparí v priebehu niekoľkých hodín a inštalatér môže dokonca úspešne vykonať hydrostatický test. Potom projekt pokračuje a prvý príznak problémov sa objaví o týždne neskôr ako pomalé odkvapkávanie pod podpornou konzolou alebo na zakopanej spojke.
Oneskorený únik
HDPE má pamäť na pôvodné rozmery. Extrudovaná rúrka sa chladí pod napätím a keď ju narežete a budete s ňou manipulovať, vonkajší povrch sa môže časom uvoľniť. Toto uvoľnenie je malé, ale stačí na zníženie interferencie medzi vonkajšou stenou HDPE rúrky a vnútornou stenou PVC zásuvky. Rozpúšťadlový cement nikdy nevytvoril chemickú väzbu, takže spoj závisí výlučne na mechanickom uchopení. Keď sa HDPE uvoľní, zovretie sa uvoľní a kĺb sa stane miestom, kde voda nachádza cestu najmenšieho odporu.
Tepelná separácia
V regiónoch s veľkými dennými teplotnými výkyvmi je príbeh dramatickejší. Odkrytá HDPE rúrka vedúca z ventilovej jamy do PVC potrubia sa môže počas popoludňajšieho horúčavy roztiahnuť a v noci stiahnuť. Zásuvka z PVC sa nepohybuje rovnakou rýchlosťou. Nakoniec sa koniec HDPE vysunie z hrdla tak ďaleko, aby stratil tesniaci povrch. Výsledkom je gejzír v mieste spojenia v horúcom popoludní.
Poškodený koniec potrubia
Niekedy sa inštalatér pokúša zlepšiť priľnavosť zahriatím konca HDPE rúrky a vtlačením do PVC objímky. Toto zmäkčuje HDPE a môže ho deformovať, ale nevytvára priľnavosť. Horšie je, že objímka nebola nikdy navrhnutá tak, aby odolala radiálnej sile rozpínania HDPE. PVC objímka môže prasknúť a vytvoriť ostrú hranu, ktorá ryje HDPE rúrku. Toto skóre sa stáva zdrojom napätia a časom zdrojom pomalého rastu trhlín v polyetyléne.
Spoločnosť pod tlakom si nemôže dovoliť testovať hranice týchto porúch. Náklady na výkopové práce, prestoje a opakujúce sa opravy prevyšujú malé úspory z použitia PVC objímky namiesto správnej tvarovky z HDPE.
Spôsoby správneho pripojenia pre HDPE potrubie
Keď akceptujete, že PVC tvarovky nie sú možnosťou, ďalším krokom je výber správneho spôsobu pripojenia pre HDPE. Našťastie HDPE ponúka niekoľko osvedčených spojovacích techník, ktoré sú spoľahlivé, opakovateľné a certifikované. Každý má svoj vlastný prípad najlepšieho použitia.
Zváranie na tupo
Toto je najbežnejšia metóda pre HDPE rúry s priemerom 90 mm a viac. Konce rúr sú lícované, zarovnané, ohrievané proti vyhrievacej doske a potom stlačené k sebe riadenou silou. Výsledkom je plne pevný zvarový spoj bez nutnosti použitia armatúr. Tupé fúzie je ideálne pre dlhé rovné trasy, vodovodné a plynové potrubia. Vyžaduje si to fúzny stroj a školenie operátora.
Elektrofúzne zváranie
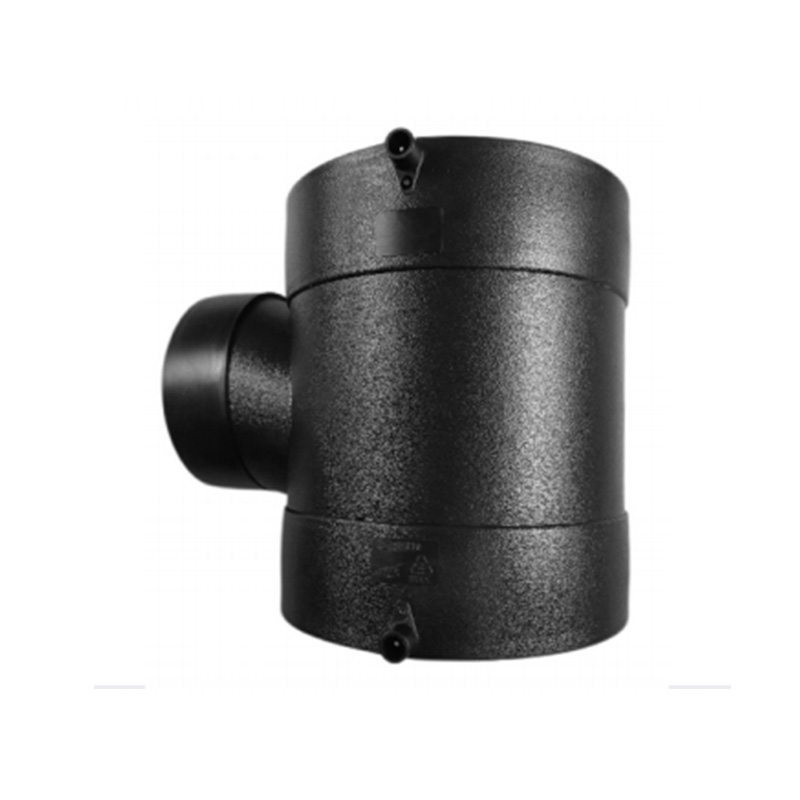
Elektrofúzna armatúra má zabudované odporové drôty. HDPE rúrka sa vloží do tvarovky a zvárací stroj pošle prúd cez drôty, čím sa spojí povrch tvarovky a vonkajšia stena rúry. Elektrofúzia je vynikajúca na opravy, stiesnené priestory a spájanie potrubí rôznych hrúbok stien. Je tolerantnejšia k poľným podmienkam ako fúzia na tupo.
Socket Fusion
Používa sa hlavne na menšie priemery, zvyčajne pod 63 mm, fúzia hrdla používa vyhrievací nástroj na roztavenie vonkajšej strany rúry aj vnútornej strany hrdla a potom ich stlačí dohromady. Je to jednoduché, rýchle a dobre sa s ním pracuje pre HDPE vedenia a zavlažovacie systémy s malým priemerom.
Kompresné a mechanické armatúry
Kompresné fitingy s O-krúžkami a upínacími zubami sú široko používané pre HDPE rúrky vo vodovodných potrubiach, najmä ak potrebujete obojstranné spojenie. Tieto tvarovky sú navrhnuté špeciálne pre vonkajší priemer HDPE a menovitý tlak. Sú tiež praktickou voľbou pre dočasné inštalácie alebo tam, kde nie je k dispozícii fúzne zariadenie.
Každá z týchto metód má jednu spoločnú vec: tvarovka alebo zvar je navrhnutý na základe špecifických tepelných a mechanických vlastností HDPE. Spoj sa prispôsobuje tepelným pohybom, odoláva relaxácii a dodáva tlak, ktorý zodpovedá špecifikácii potrubia.
| Metóda | Typický rozsah priemeru | Potrebné vybavenie | Najlepšie pre |
|---|---|---|---|
| Fúzia zadku | 90 mm a viac | Fúzia zadku machine, facing tool | Dlhé rozvody, zakopané potrubia, rozvody plynu |
| Elektrofúzia | 20 mm až 1200 mm v závislosti od montáže | Elektrofúzia control box, clamps | Opravy, stiesnené priestory, viazanie |
| Fúzia zásuvky | 16 mm až 63 mm | Fúzia zásuvky heating tool | Malorážne vodovodné potrubia, potrubia |
| Kompresná armatúra | Typické 16 mm až 110 mm | Kľúče alebo kľúče | Servisné prípojky, elektromery, brigádnické práce |
Ako urobiť bezpečný prechod z HDPE na PVC systém
V mnohých reálnych projektoch potreba spájania HDPE s PVC nezmizne. Nové HDPE vodovodné potrubie môže byť potrebné napojiť na staršiu rozvodnú sieť z PVC. Výtlak zavlažovacieho čerpadla môže byť HDPE, zatiaľ čo filtračné potrubie je zabudované v PVC. Tieto situácie vyžadujú zámerný prechodový bod, nie provizórny hybridný spoj.
Prírubové adaptéry sú najspoľahlivejšou možnosťou
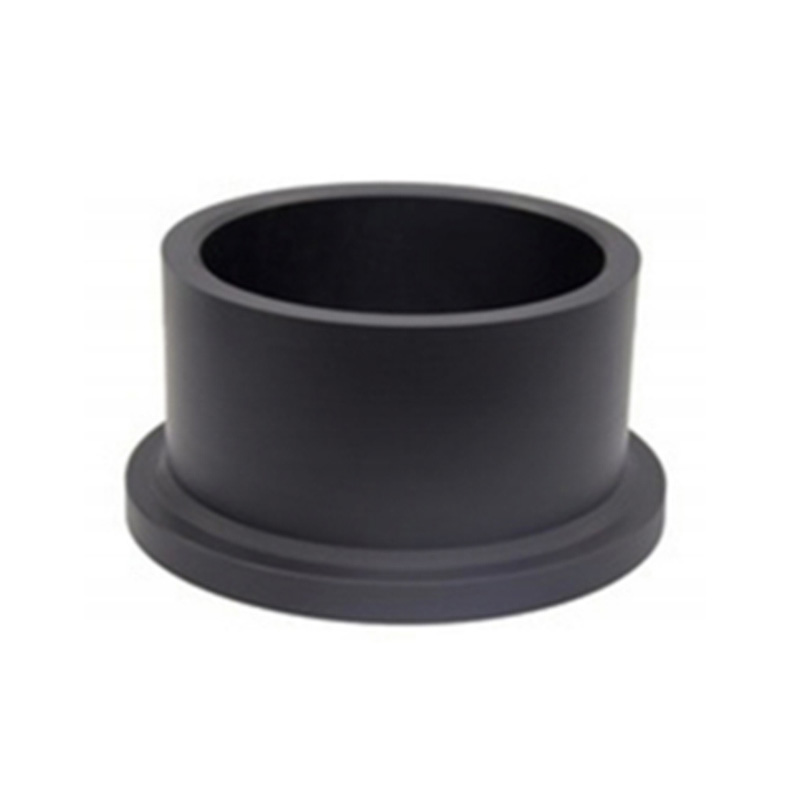
Prírubový adaptér je čap HDPE rúrky s koncom kompatibilným s tavením, podložený kovovým alebo plastovým prírubovým krúžkom. HDPE adaptér pripevníte na koniec HDPE rúrky a potom ho priskrutkujete k príslušnému prírubovému adaptéru z PVC alebo prírubovej armatúre z PVC. Spojenie sa vykonáva cez skrutkované čelo príruby s tesnením, takže nedochádza k lepeniu alebo zváraniu medzi rôznymi materiálmi. Táto metóda je čistá, kontrolovateľná a ľahko sa demontuje kvôli údržbe. Je to ideálne riešenie pre veľkosti rúr nad 50 mm a pre menovité tlaky, ktoré vyžadujú overiteľný spoj.
Závitové prechodové adaptéry
Pri menších priemeroch môže medzeru preklenúť tvarovaná prechodová tvarovka s HDPE hrdlom na jednom konci a kužeľovým závitom na druhom. Strana HDPE je tavená alebo lisovaná a strana PVC sa spája pomocou závitového spoja. Sú bežné v aplikáciách zavlažovania, bazénov a úpravy vody. Kľúčom je použiť armatúru, ktorá je vyrobená presne na tento účel, nie všeobecnú kovovú vsuvku vtlačenú do PVC objímky. Lisovaná prechodová tvarovka zvláda rozdielne rýchlosti rozpínania na hranici materiálu lepšie ako pevný adhézny spoj.
Prechodové spojky v štýle kompresie
Niektorí výrobcovia vyrábajú prechodové spojky s gumovým tesnením a vonkajším plášťom z nehrdzavejúcej ocele. Spojka zviera HDPE rúrku na jednej strane a PVC rúrku na druhej strane, čím vytvára vodotesné tesnenie bez vzájomného spájania materiálov. Rýchlo sa inštalujú a sú ideálne na opravy, kde sa dva materiály potrubia stretávajú v existujúcej ryhe. Spojka umožňuje mierny axiálny pohyb, ktorý pomáha absorbovať rozdielnu tepelnú rozťažnosť.
- Obidva konce rúrok odrežte do štvorca a odstráňte otrepy a nečistoty.
- Nasuňte prechodovú spojku na jeden koniec rúrky a potom zarovnajte druhý koniec rúrky s druhou stranou spojky.
- Utiahnite skrutky rovnomerne do hviezdice na krútiaci moment špecifikovaný výrobcom spojky.
- Pred zasypaním výkopu vykonajte tlakovú skúšku.
Najdôležitejším pravidlom je vždy použiť prechodové kovanie, ktoré je určené pre túto materiálovú kombináciu. Nevymýšľajte hybridný spoj pomocou PVC objímky a HDPE rúry na mieste.
Ako si vybrať armatúry pre systém HDPE
Ak staviate nové potrubie úplne z HDPE, proces výberu tvarovky by sa mal začať špecifikáciou potrubia, nie tým, čo leží v sklade. Správna tvarovka z HDPE je vyrobená z rovnakej triedy materiálu ako potrubie a má menovitý tlak, ktorý sa zhoduje alebo prevyšuje menovitý tlak potrubia.
Trieda materiálu: PE80 vs PE100
Typy rúr HDPE sú klasifikované podľa ich minimálnej požadovanej pevnosti. PE80 má minimálnu požadovanú pevnosť 8,0 MPa pri 20 °C, zatiaľ čo PE100 má minimálnu požadovanú pevnosť 10,0 MPa. PE100 je čoraz viac štandardom pre rozvody vody a plynu, pretože umožňuje tenšie steny pre rovnaký tlakový stupeň, čím sa znižuje hmotnosť materiálu a zvyšuje sa prietoková plocha. Tvarovky musia byť vyrobené z rovnakej alebo vyššej triedy ako rúrka. Zmiešaním rúry PE100 s tvarovkami PE80 vznikne systém, ktorý je len taký pevný ako komponent PE80.
SDR a tlakové hodnotenie
Štandardný pomer rozmerov alebo SDR je pomer vonkajšieho priemeru rúry k hrúbke steny. Nižšia SDR znamená hrubšiu stenu a vyšší tlak. Napríklad potrubie SDR 11 PE100 má menovitý menovitý tlak PN16, zatiaľ čo potrubie SDR 17 má PN10. Ak používate zváranie na tupo, tvarovka musí zodpovedať triede SDR rúry, pretože oblasť zvaru závisí od zodpovedajúcej hrúbky steny. Kompresné armatúry sú zvyčajne dimenzované na rad SDR, ale stále musíte overiť skutočný menovitý tlak.
Normy a zabezpečenie kvality
Hľadajte armatúry, ktoré sú vyrobené a testované v súlade s uznávanými normami. Pre tvarovky z HDPE bežne citované normy zahŕňajú ISO 4427, EN 12201 a ASTM D3261 pre elektrofúzne tvarovky. Dôležitý je aj manažment kvality vo výrobe. Ako výrobca rúr s certifikáciou ISO 9001 chápeme dôležitosť vysledovateľnosti od šarže suroviny až po hotovú tvarovku. Armatúra bez čísla šarže, záznamu o rozmerovej kontrole alebo osvedčenia o tlakovej skúške je zodpovednosťou v tlakovom systéme.
| Kritérium výberu | Čo overiť | Prečo na tom záleží |
|---|---|---|
| Stupeň materiálu | PE80 alebo PE100 zodpovedá kvalite potrubia | Kovanie nižšej triedy oslabuje celý rad |
| trieda SDR | SDR 11, SDR 17 alebo iná zodpovedajúca hodnota | Zabezpečuje správnu geometriu fúzneho spoja |
| Hodnotenie tlaku | Hodnota PN sa rovná alebo presahuje PN potrubia | Zabraňuje prasknutiu pod prevádzkovým tlakom |
| Dodržiavanie noriem | ISO 4427, EN 12201, ASTM | Poskytuje sledovateľné overenie treťou stranou |
| Alternatívny spôsob spájania | Elektrofúzia or mechanical compatible | Potrebné, keď fúzia v teréne nie je praktická |
Ak nakupujete tvarovky z HDPE pre medzinárodný projekt, zvážte aj dodaciu lehotu. Továreň, ktorá vyrába rúry aj tvarovky z jedného miesta, môže zjednodušiť logistiku a zabezpečiť, aby materiály v každej zásielke pochádzali z konzistentnej výrobnej šarže. Táto konzistencia znižuje riziko rozmerových nesúladov medzi rúrou a tvarovkou.
Úvahy o inštalácii a servise
Najlepšie armatúry zlyhajú, keď je inštalačná prax zlá. Rúrka HDPE má jedinečné požiadavky na manipuláciu a inštalatéri, ktorí pochádzajú z prostredia PVC, často prinášajú zvyky, ktoré sa neprenášajú dobre. Tu sú najdôležitejšie body inštalácie.
Vystavenie UV žiareniu
HDPE je citlivý na dlhodobé vystavenie ultrafialovému žiareniu. Ak bola rúra skladovaná vonku dlhšie ako niekoľko mesiacov, povrch môže zoxidovať, čo znižuje kvalitu zvaru. Pri zváraní na tupo sa musí zoxidovaná povrchová vrstva odstrániť počas operácie lícovania, takže vo väčšine prípadov to proces zvárania zvládne automaticky. Pri elektrofúzii by mal byť povrch potrubia pred inštaláciou armatúry oškrabaný. Ak plánujete použiť kompresné fitingy na rúre, ktorá bola dlhší čas skladovaná vonku, zvážte odrezanie zvetranej koncovej časti a montáž na čerstvý povrch rúry.
Vplyv teploty na fúziu
Tavné zvary sú citlivé na teplotu. Väčšina noriem pre zváranie rúr HDPE špecifikuje minimálnu teplotu okolia okolo -5 °C a maximálnu okolo 40 °C. V chladnom počasí sa vyhrievacia platňa ochladzuje rýchlejšie a v horúcom počasí sa doba chladenia mení. Upravte parametre zvárania podľa pokynov výrobcu stroja. Nikdy sa nepokúšajte o elektrofúziu na mokrom konci rúry, pretože vlhkosť sa počas zvárania mení na paru a vytvára dutiny v spoji.
Polomer ohybu
HDPE rúrku je možné ohýbať, čo je jedna z jej výhod oproti PVC. Existuje však minimálny polomer ohybu, ktorý závisí od priemeru rúry a SDR. Bežným pravidlom je 20 až 25-násobok vonkajšieho priemeru potrubia pod tlakom. Ak je polomer ohybu príliš malý, napätie v stene potrubia môže prekročiť konštrukčný limit a skrátiť životnosť. Pri spájaní HDPE a PVC cez prechodovú tvarovku držte ohyb mimo miesta prechodu, aby sa bočné napätie neprenieslo priamo do spoja.
Podstielka a zásyp
Rúry z HDPE sú flexibilné, čo znamená, že sa spoliehajú na podporu pôdy, aby odolali vonkajšiemu zaťaženiu. Dno výkopu musí byť hladké a bez ostrých kameňov. Zásyp by mal byť zhutňovaný vo vrstvách, ale nie príliš zhutnený okolo potrubia. Nerovnomerné dno výkopu spôsobuje bodové zaťaženie, ktoré môže deformovať potrubie a namáhať tvarovky. V prechodových oblastiach je potrebná dodatočná starostlivosť o zhutnenie okolo adaptéra, aby bola pevná PVC strana aj flexibilná HDPE strana správne podopretá.
Tieto detaily inštalácie sú presne tým, na čo výrobca rúr s dvadsaťročnými výrobnými skúsenosťami dbá. V našej továrni v delte rieky Yangtze testujeme armatúry v širokej škále hrúbok stien a podmienok tavenia, aby inštalatéri v teréne dostali produkt, ktorý sa správa predvídateľne.
Často kladené otázky
Môžem použiť PVC lepidlo na HDPE potrubie?
Nie. PVC lepidlo, tiež nazývané rozpúšťadlový cement, sa nepripojí k HDPE. HDPE povrch je odolný voči rozpúšťadlám používaným v PVC cemente, takže cement schne bez vytvorenia molekulárnej väzby. Spoj zlyhá pod tlakom alebo tepelným pohybom. Namiesto toho použite vhodný mechanický adaptér HDPE alebo tavnú spojku.
Existuje adaptér, ktorý ide z HDPE potrubia na PVC potrubie?
áno. Existuje niekoľko skonštruovaných typov adaptérov. Najspoľahlivejšie možnosti sú prírubové adaptéry s tavnými spojmi na strane HDPE a skrutkovými spojmi s PVC prírubou, lisované prechodové armatúry so závitovými spojmi a kompresné prechodové spojky, ktoré zvierajú oba materiály rúr pomocou tesnenia.
Môžem zahriať tvarovku z PVC a natlačiť ju na HDPE rúrku?
Nie. Zahrievanie tvarovky z PVC ju zmäkčuje, ale aj oslabuje a môže uvoľňovať škodlivé výpary. Objímka z PVC sa nepripojí k HDPE rúre a tepelné napätie vytvorené počas chladenia pravdepodobne popraská hrdlo alebo vytvorí slabé tesnenie. Toto je nebezpečná skratka.
A čo použitie PVC tvaroviek na HDPE rúrky na odvodnenie alebo zavlažovanie?
V prípade gravitačných drenážnych systémov bez vnútorného tlaku sa môže zdať, že PVC tvarovka nalepená na HDPE funguje, pretože neexistuje žiadny tlak, ktorý by spoj oddeľoval. Pohyb pôdy a tepelná rozťažnosť však môžu časom oddeliť spoj. Použite správnu prechodovú spojku pre zakopané gravitačné systémy alebo vymeňte PVC tvarovku za HDPE tvarovku, ktorá vyhovuje potrubiu.
Ako si môžem vybrať medzi tvarovkami na tupo a elektrotavenie?
Zváranie na tupo je vo všeobecnosti ekonomickejšie pre priame trasy s veľkým priemerom, zatiaľ čo elektrofúzia je praktickejšia pri opravách, malých priemeroch a situáciách, keď sa rúrou nedá pohybovať. Zvážte náklady na inštaláciu, dostupné vybavenie a potrebu budúcej demontáže. Obe metódy vytvárajú spoľahlivé spoje, ak sa vykonávajú podľa postupov výrobcu stroja.
Prečo HDPE potrubie potrebuje spoje, ktoré umožňujú tepelný pohyb?
HDPE má vyšší koeficient tepelnej rozťažnosti ako PVC. Ak je potrubie zabránené v pohybe, v spoji sa vytvára tepelné napätie. Správne skonštruované tvarovky z HDPE buď spájajú potrubie do súvislého systému, ktorý umožňuje pohyb po celej linke, alebo sú to mechanické spoje, ktoré umožňujú kontrolovaný pohyb v mieste pripojenia.
Sú tvarovky z HDPE drahšie ako tvarovky z PVC?
Počiatočné náklady na tvarovky z HDPE sú často vyššie ako na tvarovky z PVC. Keď však porovnáte celkové náklady na inštaláciu – vrátane práce, vybavenia, testovania spojov a rizika zlyhania – systém HDPE je často ekonomickejšou voľbou pre aplikácie, ktoré vyžadujú flexibilitu, odolnosť proti úniku a dlhú životnosť. Cenový rozdiel sa výrazne zmenší, keď zohľadníte zníženú potrebu tmelov na škáry a nižšiu mieru spätných volaní.
Ak hodnotíte projekt, ktorý kombinuje HDPE a PVC rúrku, nerozhodujte sa v sklade. Rozhodnite sa pri dizajnovom stole. Zmapujte, kde sa bude každý materiál používať, vyberte stratégiu prechodu pred otvorením výkopu a špecifikujte tvarovky od výrobcu, ktorý vám môže ukázať triedu materiálu, tlakovú triedu a certifikačné údaje. Keď sa inštalačný tím spýta, či PVC tvarovky budú fungovať na HDPE rúre, odpoveď by už mala byť súčasťou schválených výkresov.
Náklady na to, aby ste to urobili správne na prvý raz, sú vždy nižšie ako náklady na vyhĺbenie neúspešného spoja za päť rokov. Očakáva sa, že HDPE potrubie bude v správne navrhnutých systémoch slúžiť päťdesiat a viac rokov. Kovania a spoje sú miestami, kde sa tento sľub vyhráva alebo stráca.



BUĎTE V KONTAKTE
O nás
Zhejiang Fengfeng Pipe Industry Co., Ltd. využíva efektívne jednozávitovkové vstrekovanie formovacie stroje pre vysoké produktivitu a nízku spotrebu energie.
Odkaz na produkty
Kontaktovať
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

č. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang Province, Čína
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
